Профессиональный язык 20 лет
-
+86-15883314909
- 13990306446@126.com

Профессиональный язык 20 лет
+86-15883314909
2026-09-16
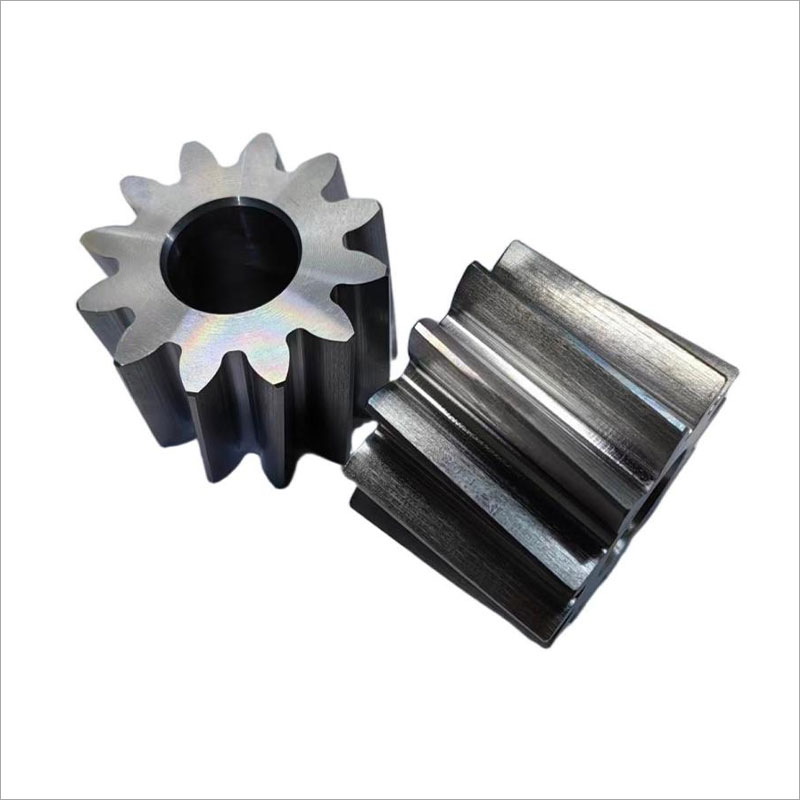
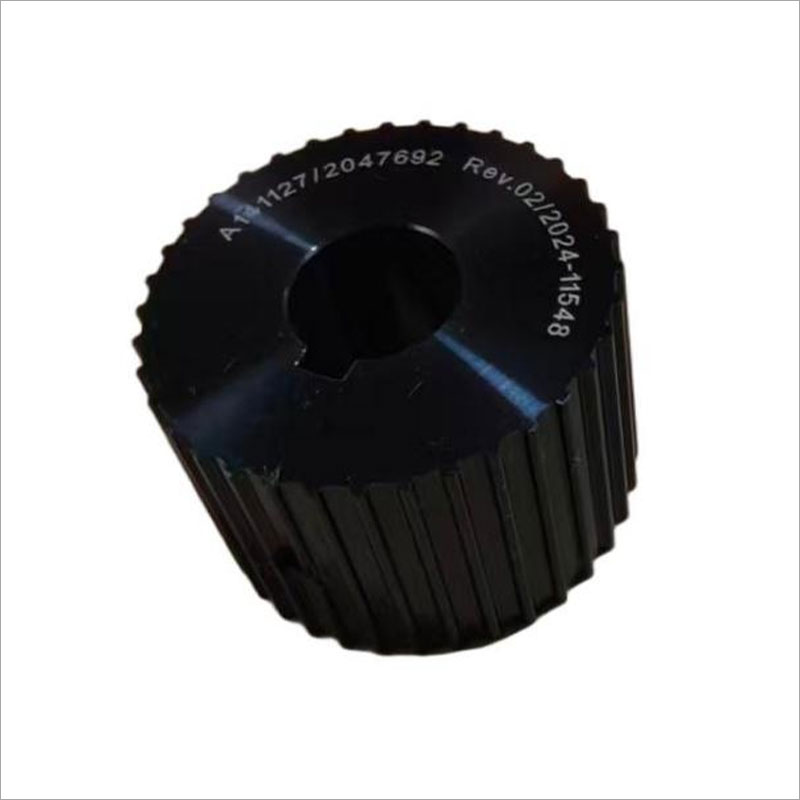
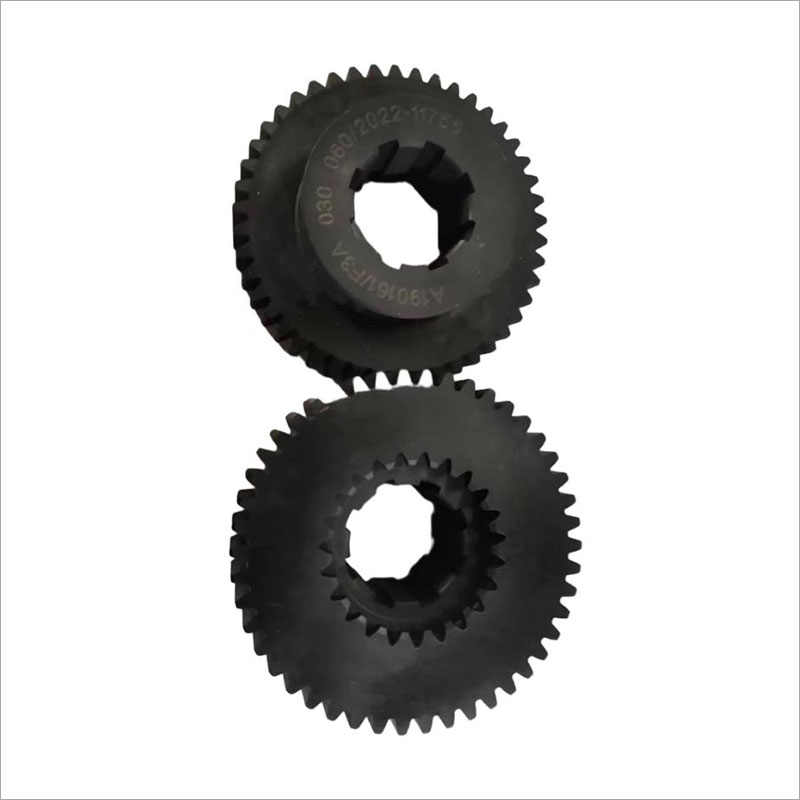
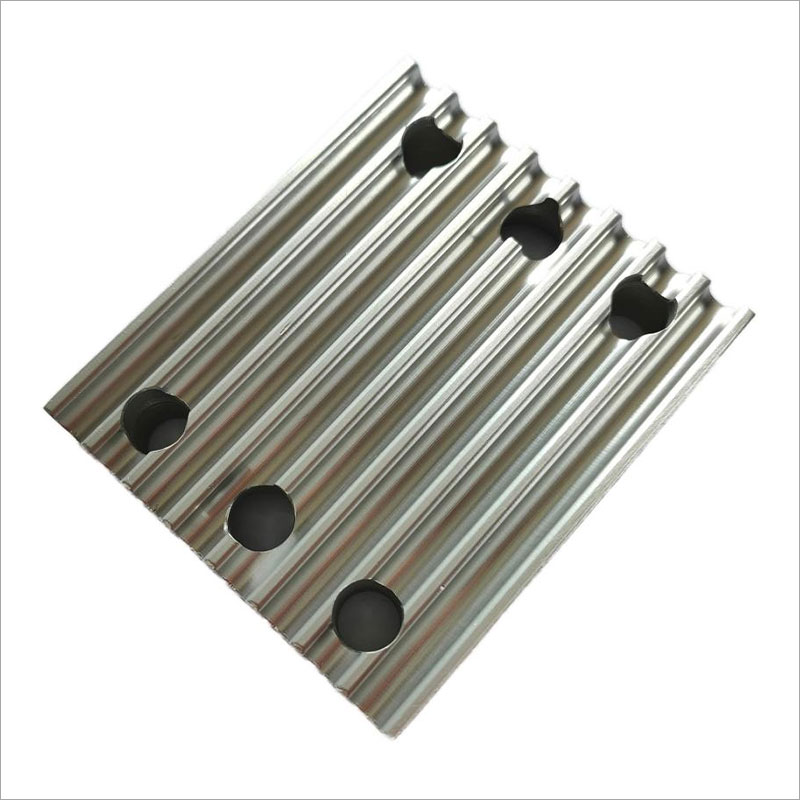
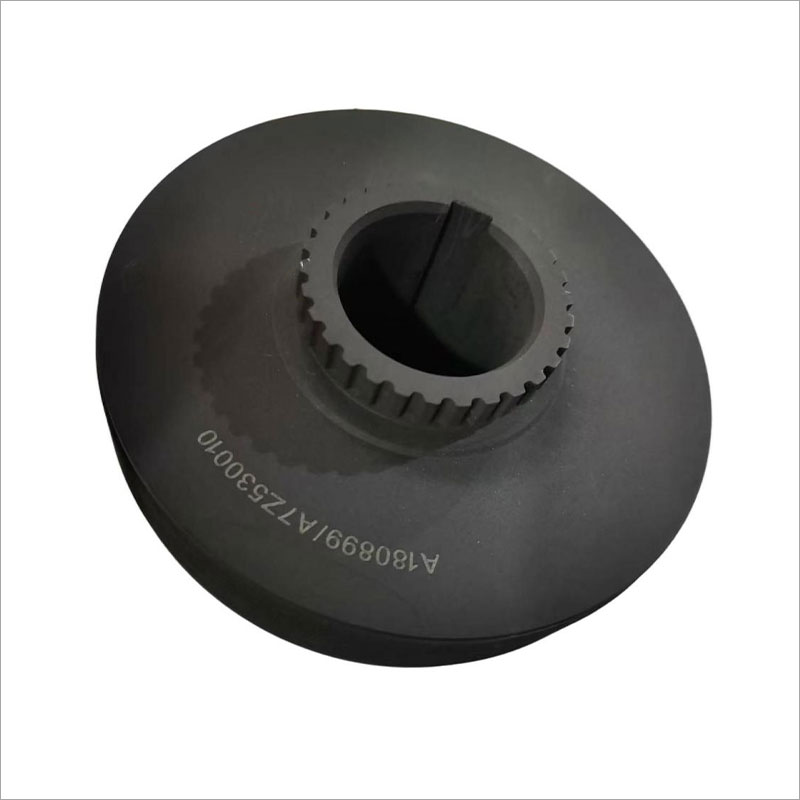
Если вы ищете зубчатый шкив в форме прутка T10 с актуальной ценой на 2026 год от прямого производителя, то приготовьтесь: рынок механических приводов в России пережил за последний квартал тектонический сдвиг, о котором молчат в официальных пресс-релизах. Мы не будем говорить о том, как «важна точность» — это азбука. Речь пойдет о том, почему ваш старый поставщик вдруг начал требовать предоплату в юанях и откуда берутся те самые люфты, которые убивают сервоприводы через три месяца работы в сибирском холоде.
Честно говоря, я устал видеть в спецификациях цифры, взятые с потолка. В начале 2025 года несколько крупных заводов в промышленной зоне Санкт-Петербурга столкнулись с парадоксальной ситуацией: вроде бы материал тот же, сталь 45 или 40Х, термообработка по ГОСТ, а ресурс детали упал на 30%. Почему? Потому что «форма прутка» (bar stock form) для шкивов профиля T10 стала камнем преткновения. Многие производители, пытаясь удешевить продукт в условиях колебания курса рубля, перешли на холодную протяжку вместо классической горячей ковки заготовки. И вот тут начинается самое интересное.
Вы наверняка заметили, что прайс-листы обновляются чаще, чем погода в Москве. Давайте разберемся без лишней воды. Стоимость зубчатого шкива в форме прутка T10 сегодня формируется не столько стоимостью металла, сколько логистикой станков, на которых этот профиль нарезается. В 2025 году мы наблюдали массовый вывод из эксплуатации старых немецких автоматов продольного точения. Их заменили китайские аналоги и российские сборки на базе собственных ЧПУ.
Но есть нюанс, который редко обсуждают в кулуарах выставок «Металлообработка». Китайские станки, даже топовые модели, часто дают микроскопическую вибрацию при нарезке шага T10 (шаг 10 мм, угол профиля 40 градусов) на длинных прутках. Это приводит к тому, что шаг зуба «плывет» к концу заготовки. Для коротких шкивов это незаметно. Для длинных валов с несколькими шкивами, изготовленных из единого прутка, это катастрофа.
Поэтому, когда вы видите цену ниже 1500 рублей за единицу малого диаметра в начале 2026 года, задайте себе вопрос: на чем это сделано? Скорее всего, это остаточная партия, нарезанная на изношенном оборудовании, либо производитель сэкономил на финишной шлифовке зубьев. А шлифовка для профиля T10 критична, если вы работаете на скоростях выше 2000 об/мин.
Вот вам инсайд, который может стоить вам миллионов, если его проигнорировать. При использовании заготовок в форме прутка (bar stock) для изготовления шкивов T10 существует так называемая «мертвая зона» у основания зуба. Стандартные фрезы часто не могут выбрать весь материал у подножия зуба из-за геометрии инструмента и жесткости прутка.
В результате ремень, даже самый качественный полиуретановый с кордом, начинает тереться не о рабочую поверхность зуба, а о этот необработанный радиус. В летнее время это просто повышенный шум. Зимой, при температурах ниже -20°C, материал ремня дубеет, и этот микро-контакт превращается в абразив. Я лично видел случаи, когда приводы на упаковочных линиях в Новосибирске выходили из строя через две недели именно из-за этой «невидимой» проблемы.
Производители, которые честно пишут в спецификации «полный профиль после формования» или используют электроэрозионную обработку вместо фрезерования для сложных участков, сейчас стоят дороже. Но они единственные, кто дает реальную гарантию на 2026 год и далее.
Рынок изменился. Если раньше 80% шкивов T10 импортировалось из Европы (Optibelt, Contitech и их партнеры по металлу), то теперь карта совершенно иная. Российские инженеры научились делать неплохо, но культура контроля качества все еще хромает. Что это значит для вас, как для закупщика или главного инженера?
Во-первых, забудьте про универсальные каталоги. Вам нужен производитель, у которого есть свой парк металлообработки, а не просто офис продаж в Москве, заказывающий детали в Подольске или вообще в Гуанчжоу. Прямой контакт с цехом — это единственный способ убедиться, что ваш зубчатый шкив в форме прутка T10 не будет иметь скрытых напряжений в материале.
Во-вторых, обратите внимание на регион производства. Заводы в центральной России (Тула, Владимир, Нижний Новгород) имеют доступ к качественному прокату, но часто перегружены оборонными заказами. Сроки поставки могут срываться на месяцы. Производители в Уральском регионе работают стабильнее, но логистика до Москвы или Петербурга съедает маржу. Южные заводы (Краснодар, Ростов) предлагают отличные цены, но там есть риски с качеством термообработки из-за климатических условий закалки (влажность влияет на процессы охлаждения, если нет закрытого цикла).
Таблица ниже покажет вам примерный расклад сил на рынке по состоянию на январь 2026 года. Цифры ориентировочные, так как курс валют меняется ежедневно, но тренды очевидны.
| Тип производителя | Ценовой сегмент (руб./шт, малая серия) | Срок изготовления | Риск брака (%) | Комментарий эксперта |
|---|---|---|---|---|
| Крупный федеральный завод (собственное литье и мехобработка) | Высокий (2500 – 4000+) | 4-6 недель | < 1% | Идеально для ответственных узлов, но сложно договориться на мелкий опт. |
| Средний машиностроительный кластер (ЧПУ парк 20-50 станков) | Средний (1800 – 2500) | 2-3 недели | 3-5% | Золотая середина. Требуют входной контроль каждой партии. |
| Малые мастерские («Гаражное» производство с хорошим оборудованием) | Низкий (1200 – 1700) | 3-5 дней | 10-15% | Подходит для прототипов и ненагруженных приводов. Риск несоответствия шага T10 высок. |
| Трейдеры (перепродажа Китая без брендирования) | Очень низкий (< 1000) | Наличие на складе | До 25% | Лотерея. Часто материал не соответствует заявленной твердости. |
Обратите внимание на колонку «Риск брака». Цифра в 25% для трейдеров — это не шутка. Это реальная статистика возвратов, которую я получил от знакомых снабженцев в автопроме. Экономия в 500 рублей на шкиве может привести к простою линии стоимостью 100 тысяч рублей в час. Стоит ли оно того?
Давайте будем реалистами. Даже если станок российский, инструмент (фрезы, развертки) для нарезки профиля T10 часто импортный. Швейцарские или японские фрезы стоят денег. Если курс рубля падает, себестоимость минуты машинного времени растет мгновенно. Поэтому фиксированные цены на 2026 год, которые некоторые поставщики пытаются навязать в договорах на год вперед, — это утопия.
Наиболее честные производители сейчас работают по схеме «цена материала + нормо-час на дату отгрузки». Это прозрачно. Если вам предлагают твердую цену на полгода вперед без привязки к биржевым котировкам на сталь, скорее всего, они либо заложат огромную страховку в стоимость, либо сэкономят на качестве стали в момент закупки.
Когда вы открываете чертеж или техническое задание на зубчатый шкив в форме прутка T10, не ограничивайтесь проверкой общего диаметра и количества зубьев. Это уровень новичка. Вот чек-лист, который я рекомендую использовать своим инженерам при приемке:
И еще один момент, о котором часто забывают. Форма прутка подразумевает, что шкив может быть частью вала (единая деталь) или напрессованной втулкой. Если это единая деталь из прутка большого диаметра, убедитесь, что производитель снял внутренние напряжения после грубой обработки. Иначе через месяц работы шкив поведет «винтом», и никакая балансировка не поможет.
Что нас ждет дальше? Мой прогноз таков: к середине 2026 года мы увидим consolidation рынка. Мелкие мастерские, которые не смогли инвестировать в метрологическое оборудование (координатно-измерительные машины для проверки профиля зуба), уйдут с рынка или станут субподрядчиками. Останутся игроки, способные обеспечить полную прослеживаемость качества.
Цена на качественные зубчатые шкивы в форме прутка T10 вырастет еще на 10-15% в реальном выражении. Не из-за жадности производителей, а из-за удорожания энергии и квалифицированных кадров. Хороший оператор ЧПУ, умеющий настроить станок под тонкую нарезку зубчатого профиля, сейчас на вес золота.
Моя рекомендация проста: не гонитесь за самой низкой ценой в прайс-листе. В механике передач дешевизна всегда выходит боком. Лучше заключить рамочный договор с одним проверенным заводом, где вы сможете согласовать технические условия (ТУ) под свои задачи, чем каждый раз покупать «кота в мешке» на бирже металлоизделий.
Также стоит рассмотреть вариант локализации дизайна. Если у вас уникальное оборудование, возможно, имеет смысл перейти с метрического шага T10 на модульную систему, если это позволяет конструкция, так как инструмент для модульных шкивов более распространен в РФ и дешевле в обслуживании. Но если вы привязаны к импортным ремням T10 — тогда только строгий контроль качества отечественного производителя.
В заключение хочу сказать: технология изготовления шкивов из прутка сама по себе не плоха и не хороша. Она просто другая. Она требует более высокой культуры производства, чем литье или штамповка. В 2026 году в России есть компании, которые научились делать это хорошо. Задача покупателя — найти их сквозь шум маркетинговых обещаний. Проверяйте образцы, требуйте отчеты о измерениях профиля, не стесняйтесь приезжать в цех. Только так вы получите надежный узел, который проработает годы, а не месяцы.
И помните: в эпоху, когда цепочки поставок рвутся как гнилые нитки, возможность купить качественный механический компонент внутри страны — это не просто удобство, это вопрос выживания бизнеса. Выбирайте с умом.
Источники информации и данные для аналитики:
1. Отчет Ассоциации Развития Инструментальной Индустрии РФ за Q4 2025 (внутренняя аналитика рынка металлообработки).
2. Данные мониторинга цен на сталь конструкционную качественную (Сталь 45, 40Х) на Московской Бирже, январь 2026.
3. Технические бюллетени ведущих производителей ЧПУ оборудования, работающих в РФ (2025-2026 гг.).
4. Статистика возвратов и рекламаций от сервисных центров промышленного оборудования Центрального ФО.
Ссылка на архив технических стандартов ГОСТ по зубчатым передачам
Обзор рынка приводных компонентов 2026 (отраслевой портал)