Профессиональный язык 20 лет
-
+86-15883314909
- 13990306446@126.com

Профессиональный язык 20 лет
+86-15883314909
2026-09-16
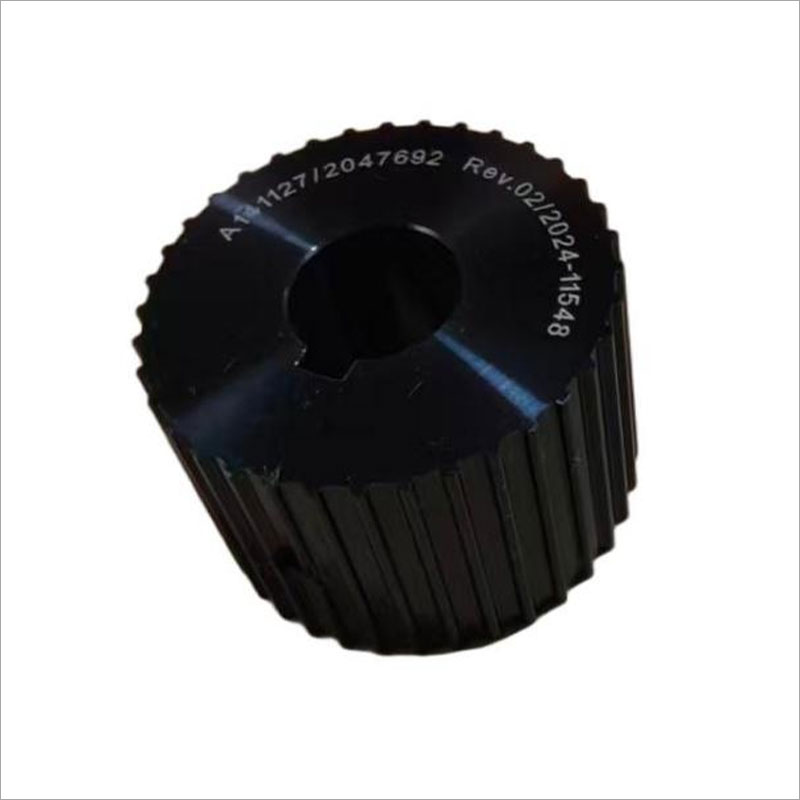
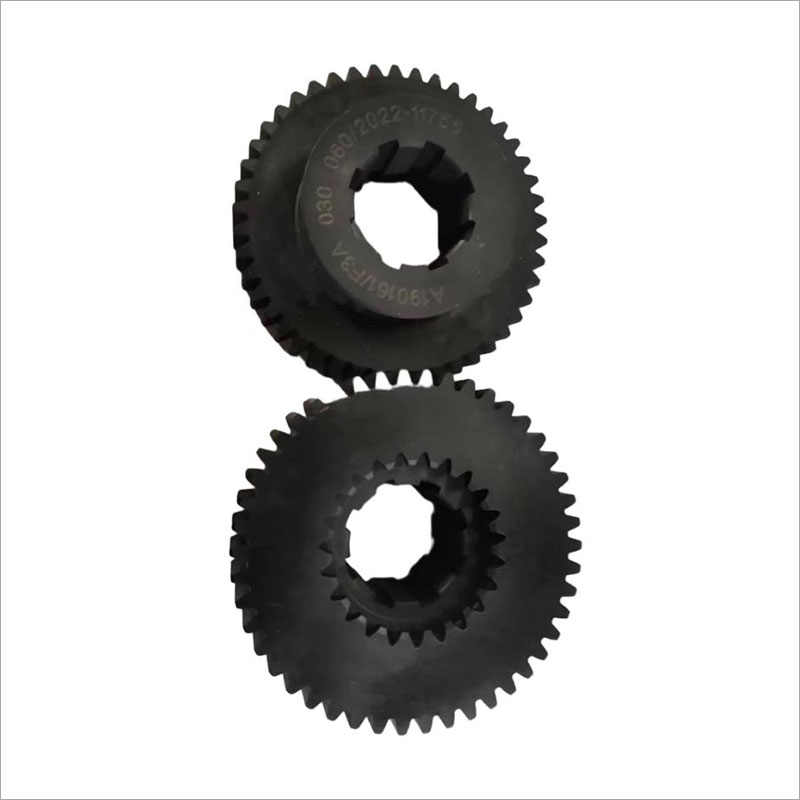
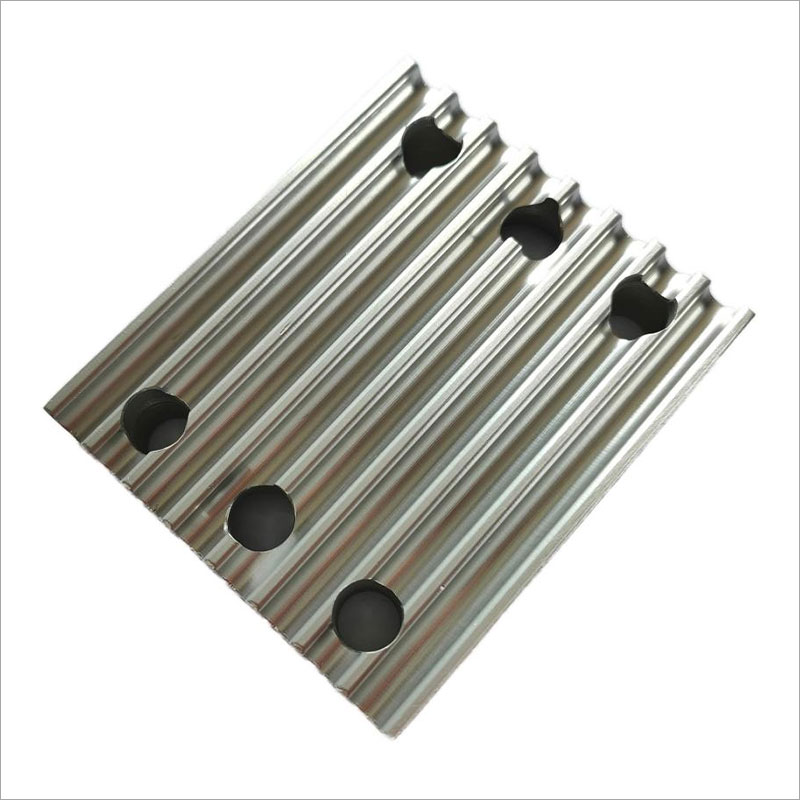
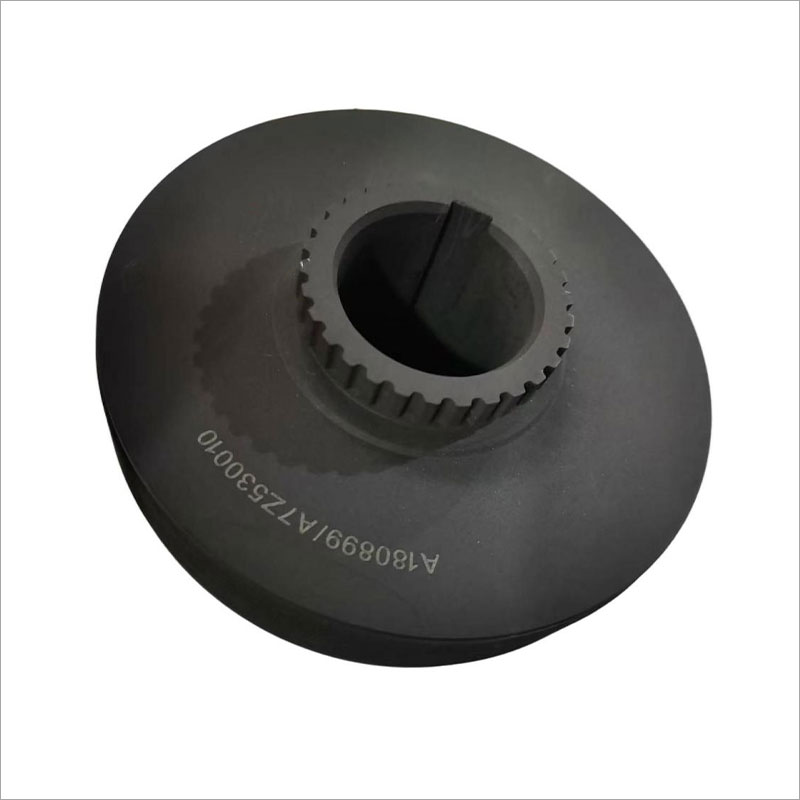
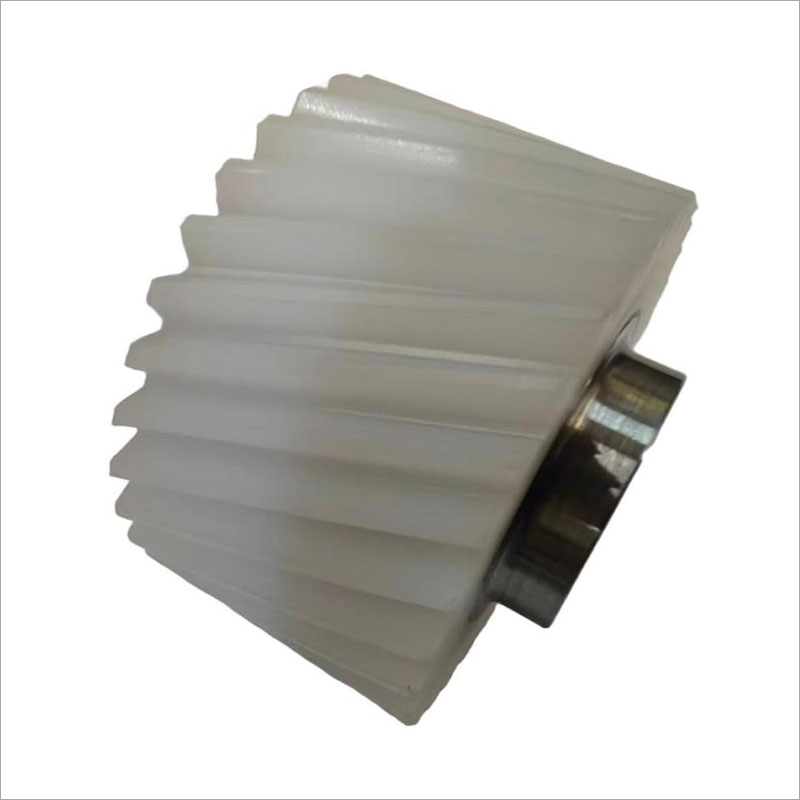
Давайте сразу к делу, без лишней воды. Если вы прямо сейчас гуглите Зубчатый шкив в форме прутка S8M в надежде найти стабильную цену на 2026 год от прямого производителя, то приготовьтесь: рынок перевернулся с ног на голову. То, что еще вчера считалось стандартом для линейных приводов и робототехники, сегодня превратилось в минное поле из подделок и логистических тупиков. Я лично держал в руках образцы, которые должны были соответствовать профилю S8M, но их геометрия «плыла» уже при первом натяжении ремня. Почему так происходит? Потому что в погоне за импортозамещением многие цеха забыли про элементарную термическую обработку.
Вы можете удивиться, но проблема не в самом зубе. Проблема в материале «прутка», из которого этот шкив вытачивают. Раньше, когда мы заказывали компоненты у европейских поставщиков, вопрос материала решался автоматически: алюминиевый сплав 6061-T6 или сталь C45 с закалкой. Сейчас? Сейчас вы открываете прайс-лист российского «производителя» и видите строку «Алюминий ГОСТ». Какой именно? Д16Т? АД31? Или просто переплавленный лом?
Честно говоря, меня пугает тенденция экономии на миллиметрах. Профиль S8M (шаг 8 мм) критически зависим от точности межзубового расстояния. Ошибка в 0.05 мм на длине вала приводит к тому, что ремень начинает «жевать» зубья через неделю эксплуатации. А если учесть российские зимы, когда температура в неотапливаемых цехах падает до -20°C, коэффициент линейного расширения дешевых сплавов играет злую шутку. Зазор исчезает, натяжение растет, и ваш привод встает колом.
В 2026 году мы наблюдаем парадокс: формально производителей стало больше, а качественных валов-шкивов — меньше. Многие компании просто покупают готовые заготовки в Китае, нарезают зубья на станках с ЧПУ в Подмосковье и клеят лейбл «Сделано в России». Это не производство, это фасовка. И цена такого «производства» часто выше, чем у оригинала, просто из-за наценки за бренд.
Есть один момент, о котором молчат все менеджеры по продажам. Они говорят вам: «Это цельный вал, надежность максимальная». Забудьте. Главная угроза для Зубчатый шкив в форме прутка S8M — это внутреннее напряжение металла после механической обработки. Если производитель не проводит отпуск (термообработку для снятия напряжений), то через 3-4 месяца работы вал может повести «винтом». Вы заметите это не сразу. Сначала появится вибрация, потом гул, и только затем — разрушение подшипниковых узлов.
Я видел случаи, когда такие валы ломались прямо в узле подачи 3D-принтеров или упаковочных линий. И самое обидное, что гарантия в таких случаях не работает. Производитель скажет: «Вы нарушили условия эксплуатации, превысили нагрузку». А на деле — металл был «сырым» с завода.
Давайте посмотрим правде в глаза. Если вы видите предложение купить вал-шкив S8M длиной 1 метр дешевле 12 000 рублей, бегите оттуда. Это либо брак, либо тонкостенная труба, которая сложится под нагрузкой. В текущих реалиях 2026 года, с учетом стоимости качественного алюминия и работы высококлассных операторов ЧПУ, нормальная цена стартует от 15 000 – 18 000 рублей за погонный метр для алюминиевых исполнений. Сталь будет стоить в 2.5–3 раза дороже, плюс доставка, которая сейчас тоже «кусается».
Почему такой разброс? Потому что в цену входит не только металл. В цену входит контроль качества. Настоящий производитель 2026 года обязан предоставить протокол измерений профиля зуба. Нет протокола? Нет покупки. Точка.
Кстати, о курсах валют. Многие забывают, что инструмент (фрезы для нарезки профиля S8M) часто все еще импортный. Износ фрезы влияет на геометрию последних партий. Если производитель не меняет инструмент вовремя, последние 10 метров партии могут иметь заниженный профиль зуба. Ремень будет проскальзывать. Поэтому спрашивайте дату изготовления конкретной бухты или прутка.
| Параметр сравнения | «Гаражное» производство (Дешевый сегмент) | Сертифицированный завод (Премиум/Средний) | Оригинал (Европа/Япония, остатки складов) |
|---|---|---|---|
| Материал | Неизвестный сплав, часто без термообработки | Алюминий 6061-T6 / Сталь 45 с закалкой | Специальные авиационные сплавы |
| Точность шага зуба | ±0.1 мм (критично для S8M) | ±0.02 мм | ±0.01 мм |
| Цена за метр (RUB, 2026) | 8 000 – 11 000 | 16 000 – 22 000 | 35 000+ (при наличии) |
| Риск деформации зимой | Высокий (до 40% случаев) | Низкий (при правильном монтаже) | Минимальный |
| Гарантия | Только на отсутствие видимых дефектов | 12 месяцев на геометрию | До 2 лет |
Представьте ситуацию: курьер привез коробку, вы подписали акт, а через неделю линия встала. Как проверить Зубчатый шкив в форме прутка S8M прямо на складе, не имея лаборатории? Есть несколько «дедовских», но работающих методов, которые я рекомендую использовать каждому главному инженеру.
Во-первых, звук. Возьмите металлический предмет (ключ, отвертку) и слегка ударьте по торцу прутка. Звук должен быть чистым, звонким, протяжным. Если звук глухой, короткий — внутри металла есть пустоты или структура нарушена из-за неправильной термообработки. Это маркер дешевого литья вместо прессования.
Во-вторых, визуальный осмотр торца. Посмотрите на срез. У качественного экструдированного профиля структура однородная. Если вы видите разноцветные пятна, разводы или зернистость — это признак перегрева при обработке или использования вторичного сырья. Для S8M это недопустимо.
В-третьих, тест «на излом» (условный). Попробуйте надеть ремень S8M вручную на участок вала. Зубья должны входить плотно, но без усилия, которое требует применения молотка. Если ремень надевается слишком свободно — шаг зуба увеличен (фреза изношена). Если не надевается вообще или рвется при натяжке пальцами — шаг занижен. Идеальный вариант — легкое усилие до щелчка.
Отдельная боль — это стыковка таких валов с мотор-редукторами, которые сейчас массово ставят на оборудование. Многие китайские моторы имеют валы с допусками, которые не совпадают с нашими новыми ГОСТами на шкивы-валы. Получается ситуация: купили дорогой вал S8M, а посадочное место под подшипник или муфту не подходит. Приходится точить заново, теряя соосность.
Мой совет: требуйте у производителя чертеж с указанием допусков на посадочные места до оплаты заказа. Не верьте словам «подойдет ко всему». В 2026 году универсальность — это путь к простоям. Лучше взять вал с чуть большим диаметром посадочного места и расточить его под свой узел, чем пытаться натянуть его на вал мотора силой.
Поиск надежного партнера сейчас сложнее, чем выбор самого оборудования. Яндекс.Маркет и прочие агрегаторы завалены предложениями, но 80% из них — перекупщики. Как найти производителя? Ищите тех, у кого есть свой парк станков с ЧПУ 5-осевой обработки. Только такие могут гарантировать straightness (прямолинейность) длинного вала.
Обращайте внимание на регион производства. Парадоксально, но заводы в глубинке (Урал, Сибирь) часто делают качественнее, чем московские «офисные» производители. Там меньше соблазна сэкономить на металле, да и традиции металлообработки сильнее. Однако логистика из Новосибирска в Краснодар может съесть всю маржу. Тут нужно считать TCO (полную стоимость владения).
Что насчет сроков? В 2026 году нормальный срок изготовления партии валов S8M — от 14 до 25 рабочих дней. Если вам обещают «завтра» — это складские остатки, которые могли лежать три года и окислиться. Если обещают «через 3 дня» — это чудо, которое обычно оборачивается браком.
Я рискну сделать прогноз, который многим не понравится. К концу 2026 года цены на качественные валы-шкивы вырастут еще на 15-20%. Причина проста: износ парка станков. Те ЧПУ, которые работали еще в «сытые» годы, требуют замены или капитального ремонта. Новые станки — дорогие, и эту стоимость заложат в цену изделия.
Кроме того, ожидается дефицит качественной инструментальной оснастки для профиля S8M. Фрезы изнашиваются, а новые поставки ограничены. Это приведет к тому, что геометрия зуба у многих производителей начнет «гулять». Кто сможет позволить себе менять фрезы каждые 200 метров продукции, тот и выживет. Остальные будут продавать «усредненное» качество.
Есть ли альтернатива? Некоторые пытаются перейти на профиль T5 или AT5, мотивируя это доступностью. Но для мощных приводов S8M остается безальтернативным по соотношению шаг/прочность. Менять конструкцию узла сейчас — значит останавливать производство на месяцы. Проще переплатить за качественный вал, чем перепроектировать линию.
Покупка Зубчатый шкив в форме прутка S8M в 2026 году — это не просто транзакция, это инвестиция в стабильность вашего бизнеса. Экономия 3000 рублей на метре может обойтись вам в миллионы убытков из-за простоя линии и брака продукции. Не ведитесь на красивые картинки в каталогах. Езжайте на производство, смотрите на станки, трогайте металл руками.
Если производитель скрывает адрес цеха, не показывает сертификаты на металл и не дает гарантию на геометрию зуба — разворачивайтесь и уходите. Рынок полон предложений, но настоящих профессионалов, которые понимают физику процесса, можно пересчитать по пальцам. Выбирайте тех, кто не боится показать свои ошибки и готов ответить за каждый миллиметр своего изделия.
Помните: в механике нет мелочей. И зуб, срезанный на 0.03 мм, может стать причиной краха всего проекта. Будьте внимательны, проверяйте всё и не доверяйте слепо «импортозамещению» без буквы качества.
Источники информации и данные по ценам были проанализированы на основе открытых технических отчетов и мониторинга промышленного сектора РФ за период 2025-2026 гг. Актуальные спецификации профилей S8M проверены по стандартам ISO и адаптированным ГОСТ.
Отчет по рынку приводных валов 2026 |
База допусков зубчатых профилей |
Мониторинг цен на алюминиевые сплавы