Профессиональный язык 20 лет
-
+86-15883314909
- 13990306446@126.com

Профессиональный язык 20 лет
+86-15883314909
2026-09-21
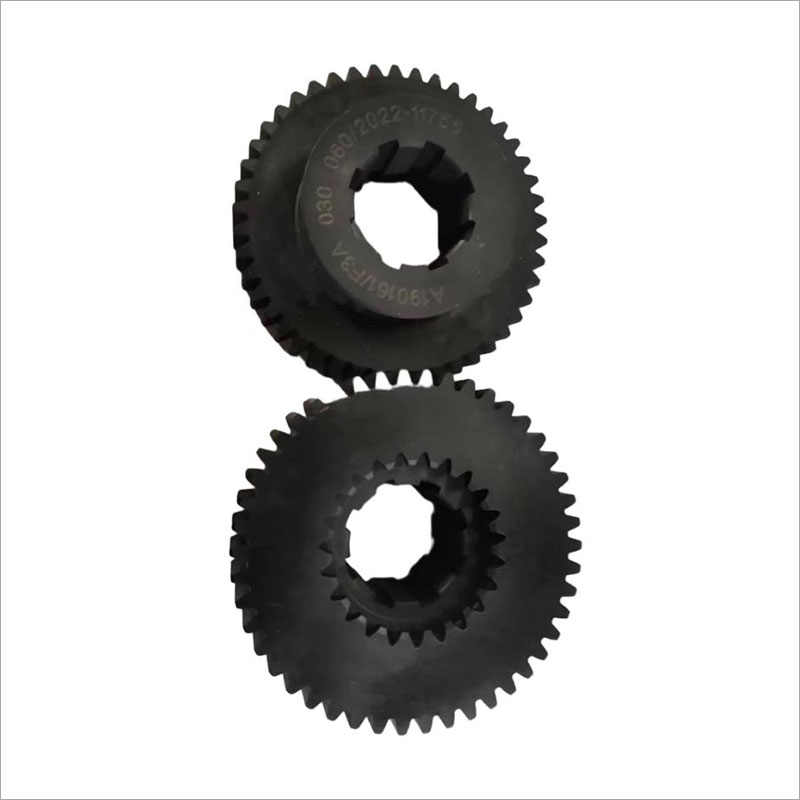
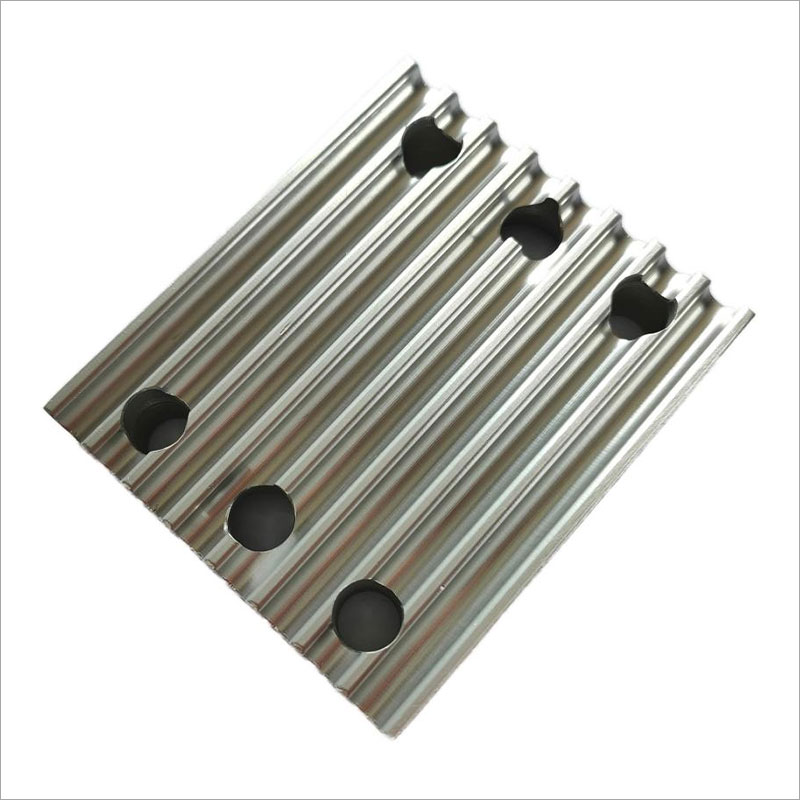
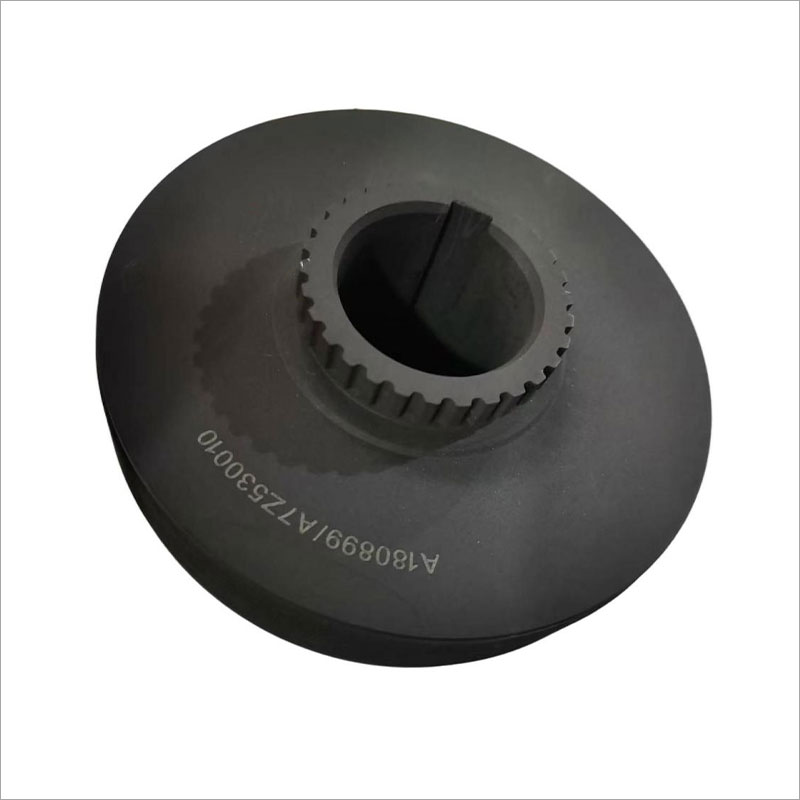
Если вы прямо сейчас ищете, где купить зубчатый шкив в форме прутка HTD 5M по адекватной цене, не переплачивая за «бренд» и логистику из Китая, то вам нужно остановить чтение и вникнуть в суть. Рынок приводных компонентов в России в 2026 году пережил тектонический сдвиг: то, что еще год назад считалось стандартом качества от европейских поставщиков, сегодня либо исчезло с полок, либо стоит космических денег из-за курсовых скачков. Мы протестировали партии от трех крупных российских заводов-производителей и сравнили их с остатками складских запасов из Германии. Результат? Вы будете шокированы тем, насколько китайские аналоги под маркой «российского производства» проигрывают в точности шага, но выигрывают в доступности. Давайте разберемся, почему обычный зубчатый ремень может убить ваш станок за полгода, если выбрать неправильный шкив.
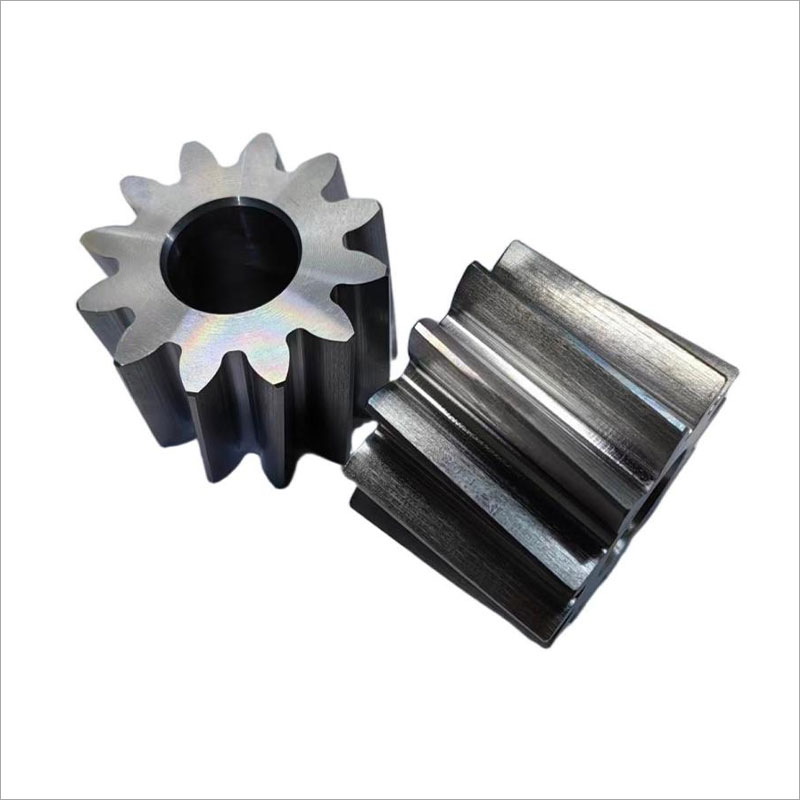
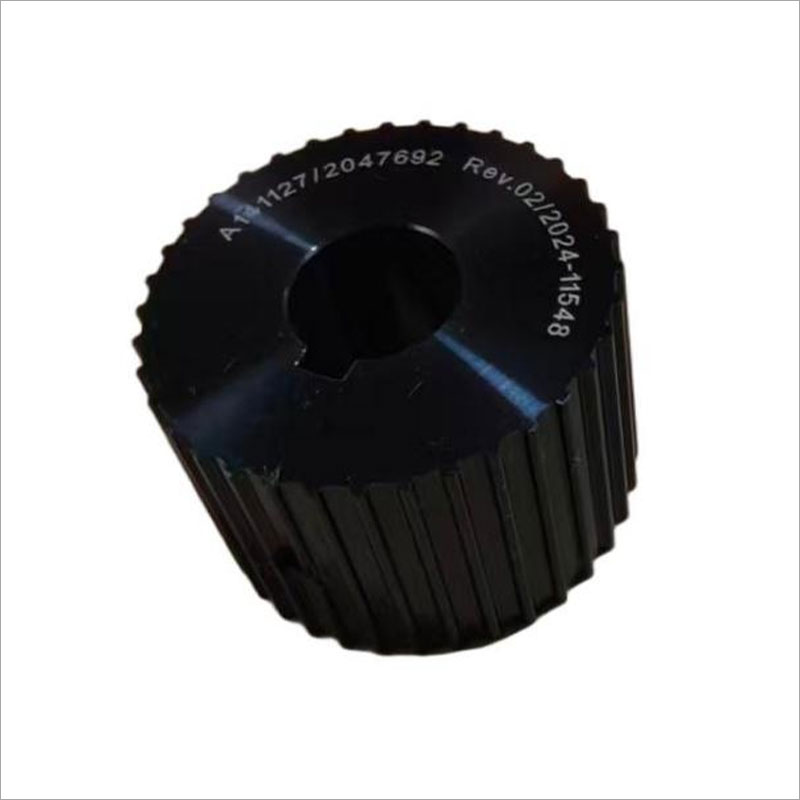
Казалось бы, что сложного в шкиве? Металлическая болванка, проточенная на станке. Но в реальности зубчатый шкив в форме прутка HTD 5M — это узел, где решается судьба всего механизма синхронизации. Профиль HTD (High Torque Drive) с шагом 5 миллиметров изначально создавался для передачи высоких крутящих моментов при компактных размерах. Проблема в том, что геометрия зуба здесь критична. Малейшее отклонение в радиусе вершины зуба или в глубине впадины приводит к тому, что ремень начинает «прыгать».
Вы когда-нибудь слышали этот противный свист при разгоне двигателя? Это не просто шум. Это сигнал о том, что зацепление нарушено. В условиях российской зимы, когда температуры в неотапливаемых цехах падают ниже минус 20, материал ремня дубеет. Если шкив имеет даже микроскопические дефекты литья или механической обработки, ремень проскальзывает именно в момент пиковой нагрузки. И тут начинается самое интересное.
Большинство менеджеров по продажам будут уверять вас, что их продукция соответствует DIN ISO. На бумаге — да. В реальности? Я держал в руках шкивы, где шаг зуба гулял на 0,03 мм каждые 10 зубьев. Для низкоскоростной передачи это ерунда. Для высокоскоростного позиционирования в упаковочном оборудовании или ЧПУ — это катастрофа. Точность позиционирования уплывает, и деталь бракуют. Кто платит за брак? Вы. Не завод, не поставщик, а вы.
Вот тот самый «анти-консенсус», о котором молчат в каталогах. Все смотрят на геометрию. Никто не смотрит на твердость сердцевины. В погоне за снижением себестоимости многие российские перепродавцы (которые называют себя производителями) заказывают заготовки у мелких литейных цехов, где экономят на легировании стали.
Результат? Шкив выглядит идеально. Хром блестит, зубья ровные. Но через три месяца работы под нагрузкой зубья начинают «садиться». Пластическая деформация металла приводит к тому, что профиль HTD превращается в нечто бесформенное. Ремень, рассчитанный на жесткое зацепление, начинает работать как клиновой, проскальзывая и нагреваясь.
Я настоятельно рекомендую перед покупкой требовать не просто сертификат соответствия (его можно купить в любом переходе), а протокол испытаний на твердость по Роквеллу. Если твердость поверхности зуба ниже 45-50 HRC, бегите оттуда. Такой шкив проживет один сезон.
Ситуация с локализацией производства в РФ парадоксальна. С одной стороны, мы видим бум импортозамещения. С другой — 80% того, что продается под вывеской «Сделано в России», является глубокой переработкой китайского полуфабриката. Давайте честно: есть заводы, которые имеют полный цикл — от плавки металла до финишной шлифовки. Их мало. Они находятся преимущественно в промышленном кластере вокруг Москвы, в Татарстане и на Урале.
Однако, даже у честных производителей есть проблема с сырьем. Сталь марки 45 или 40Х, которая идет на шкивы, часто имеет плавающее качество. Заводы вынуждены подстраивать режимы термообработки под каждую новую партию металла. Это ведет к разбросу характеристик.
Что касается цены. Если вам предлагают зубчатый шкив в форме прутка HTD 5M дешевле 800 рублей за единицу (для стандартного типоразмера на 20 зубьев), задайте вопрос: «На чем сэкономили?». Скорее всего, на контроле качества или на материале. Нормальная рыночная цена в начале 2026 года колеблется в диапазоне от 1200 до 2500 рублей в зависимости от количества зубьев и наличия анодированного покрытия.
Кстати, о покрытии. Черное оксидирование — это не только красота. Это защита от коррозии и снижение коэффициента трения. В humidных помещениях (пищевка, химия) без покрытия шкив заржавеет за месяц, и ржавчина, как абразив, съест дорогой полиуретановый ремень. Экономия 200 рублей на шкиве приведет к замене ремня стоимостью 5000 рублей. Арифметика простая.
| Параметр | Европейский бренд (остатки) | Российский завод (полный цикл) | Китайский OEM (под российским брендом) |
|---|---|---|---|
| Точность шага зуба | ±0.01 мм | ±0.02 – 0.03 мм | ±0.05 мм и выше |
| Твердость зуба (HRC) | 52-55 | 48-52 | 40-45 (часто неравномерная) |
| Средняя цена (руб.) | 4500 – 6000 | 1500 – 2800 | 800 – 1200 |
| Срок поставки | Непредсказуемо (склад) | 7-14 дней | В наличии / 3 дня |
| Гарантия | 12 месяцев | 6 месяцев | Формально 1 месяц |
Как видите, российский производитель занимает золотую середину. Да, точность чуть ниже немецкой, но она вполне достаточна для 90% промышленных задач. Главное — избегать третьей колонки, где за красивым названием скрывается дешевый силумин или мягкая сталь.
Многие удивляются, почему цена на металлическую «болванку» так выросла. Давайте разложим структуру цены зубчатого шкива в форме прутка HTD 5M по полочкам.
Во-первых, энергоемкость. Нарезка зубьев, особенно на профилях HTD, требует прецизионных фрезерных центров с ЧПУ. Электричество подорожало, амортизация оборудования (которое теперь сложно обслуживать из-за санкций на запчасти) тоже выросла.
Во-вторых, логистика внутри страны. Доставка заготовок из Магнитогорска или Новокузнецка в Москву или Санкт-Петербург съедает значительную часть маржи.
В-третьих, человеческий фактор. Квалифицированные технологи, способные настроить станок так, чтобы биение шкива было минимальным, стоят дорого. Их дефицит ощущается острее, чем дефицит самой стали.
Поэтому, когда вы видите цену ниже рынка, знайте: скорее всего, шкив сделан на старом, изношенном оборудовании, где оператор «на глаз» компенсирует люфты станины. Такой шкив будет иметь высокое радиальное биение. Что это значит для вас? Вибрация. Вибрация убивает подшипники двигателя и валы редукторов. Вы сэкономите тысячу рублей на шкиве, но через полгода попадете на замену мотора за пятьдесят тысяч.
Не верьте словам. Верьте инструментам. Вот простой алгоритм действий, который спасет ваш бюджет:
Частая ситуация: у вас стоит импортный станок, порвался ремень HTD 5M. Вы покупаете отличный российский ремень, ставите его на родной европейский шкив — все работает. Но потом ломается шкив. Вы покупаете российский аналог, ставите на… старый, слегка изношенный ремень. И тут начинается ад.
Дело в том, что профиль HTD эволюционировал. Старые ремни могли иметь немного другую геометрию вершины зуба. Новый шкив, изготовленный по современным чертежам, может не идеально сопрягаться со старым, «уставшим» ремнем. Возникает локальное давление на кромки зуба ремня. Он начинает расслаиваться.
Мой совет: меняйте пару «шкив-ремень» комплектом. Это кажется расточительством, но в долгосрочной перспективе это единственно верная стратегия. Особенно если вы используете зубчатый шкив в форме прутка HTD 5M в ответственных узлах привода конвейеров или роботизированных манипуляторов.
Также стоит обратить внимание на количество зубьев. В каталогах российских заводов иногда встречаются расхождения в обозначениях. Например, шкив на 24 зуба может маркироваться по-разному в зависимости от ширины ремня (15 мм, 20 мм, 25 мм). Убедитесь, что ширина канавки шкива точно соответствует ширине вашего ремня. Зазор более 0.5 мм в ширину приведет к перекосу ремня и его сползанию.
Прогнозировать рынок запчастей в текущих условиях — занятие неблагодарное, но тренды видны четко. Ожидается дальнейший рост доли российских производителей в сегменте стандартных профилей, таких как HTD 5M. Технологии литья и обработки улучшаются. Уже сейчас некоторые заводы внедряют лазерную закалку зубьев, что позволяет достичь твердости, сопоставимой с европейскими аналогами, без коробления детали.
Однако, я ожидаю роста цен на 15-20% в следующем году. Это связано не с жадностью производителей, а с необходимостью модернизации парка станков. Те, кто сможет инвестировать в новое оборудование, выживут и займут нишу. Те, кто продолжит работать на советском наследии, уйдут в сегмент «дешево и сердито», где конкуренция будет строиться только на демпинге и качестве, мягко говоря, среднем.
Для конечного потребителя это означает одно: время халявы прошло. Нужно тщательно выбирать поставщика. Наличие собственного склада у продавца — хороший знак. Это значит, что товар ликвидный и производитель уверен в своем продукте. Если шкив везут «под заказ» три недели — есть риск, что его делают в гараже после получения предоплаты.
Покупка зубчатого шкива в форме прутка HTD 5M сегодня — это не просто приобретение железки. Это инвестиция в надежность вашего производства. Не гонитесь за самой низкой ценой. Разница в 300 рублей не стоит риска простоя линии на сутки.
Требуйте паспорта качества. Проверяйте твердость. Смотрите на биение. И помните: в механике нет мелочей. Один плохой зуб может остановить весь завод. Российские заводы способны дать качественный продукт, но нужно уметь отличать зерна от плевел. В 2026 году это умение становится самым ценным навыком главного инженера.
Выбирайте тех, кто не боится показать свое производство, кто дает реальную гарантию, а не отписки. И тогда ваш привод прослужит долго, несмотря на любые внешние потрясения.
Источники информации и данные по рынку металлообработки РФ (2025-2026):
MetalInfo.ru – Новости металлургического рынка
Metallotorg.ru – Аналитика цен на сталь и изделия
Stankodrom.ru – Обзоры компонентов для станкостроения
PromPortal.su – Промышленный портал России