Профессиональный язык 20 лет
-
+86-15883314909
- 13990306446@126.com

Профессиональный язык 20 лет
+86-15883314909
2026-09-23
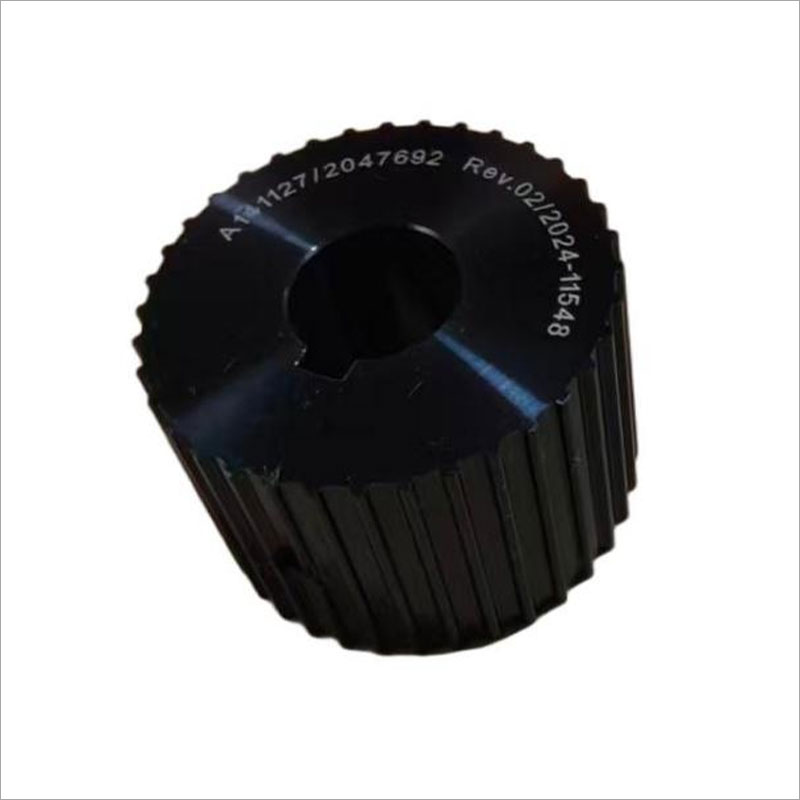
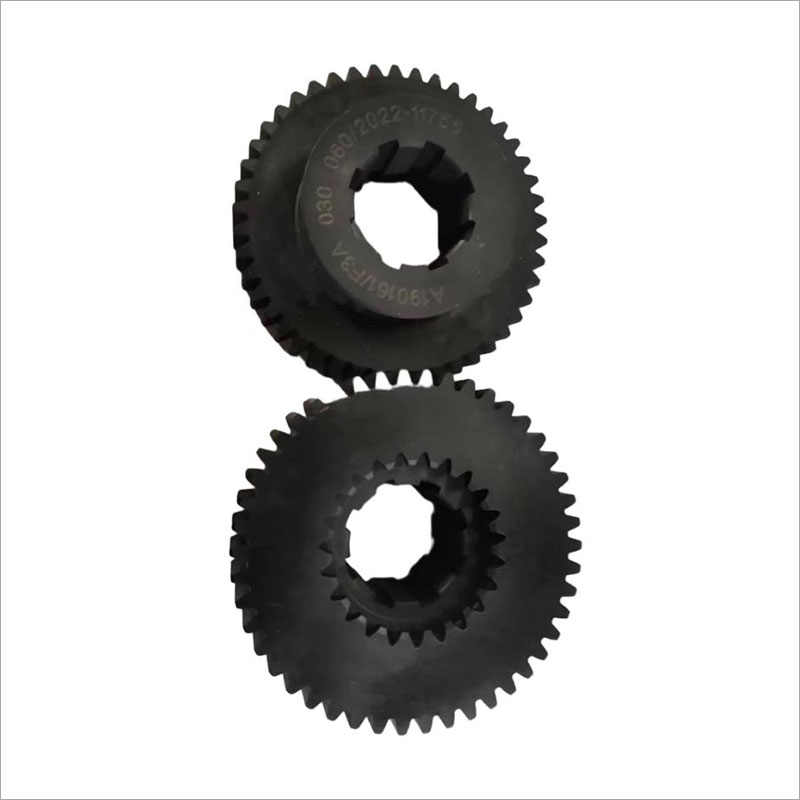
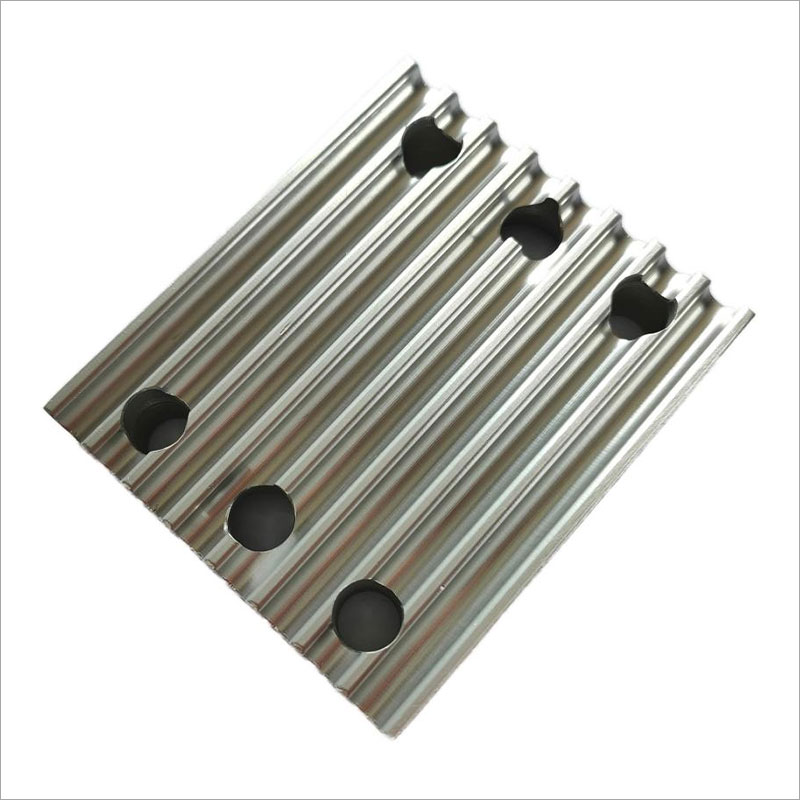
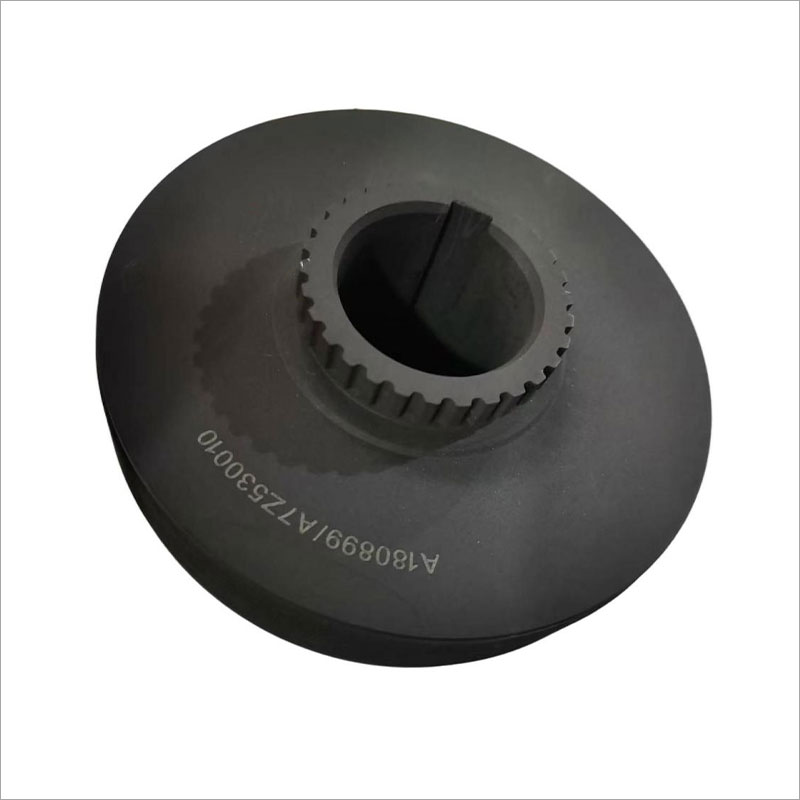
Вы искали надежный привод, но наткнулись на хаос в прайс-листах? Честно говоря, ситуация с тем, как формируется Зубчатый шкив в форме прутка AT10, в 2026 году стала настоящим минным полем для инженеров и закупщиков. Мы не просто говорим о цене от завода — мы говорим о выживании вашего станка в условиях, когда западные бренды ушли, а отечественные аналоги еще не набрали полную мощь. Почему именно сейчас, в начале 2026 года, заказывать этот компонент «как все» — значит рисковать простоем линии на недели? Давайте разберемся без прикрас.
Раньше можно было просто взять каталог Optibelt или Contitech, ткнуть пальцем в нужный профиль и забыть. Сейчас? Забудьте. Рынок изменился до неузнаваемости. Зубчатый шкив в форме прутка AT10 перестал быть просто расходником. Это теперь стратегический элемент. И вот почему.
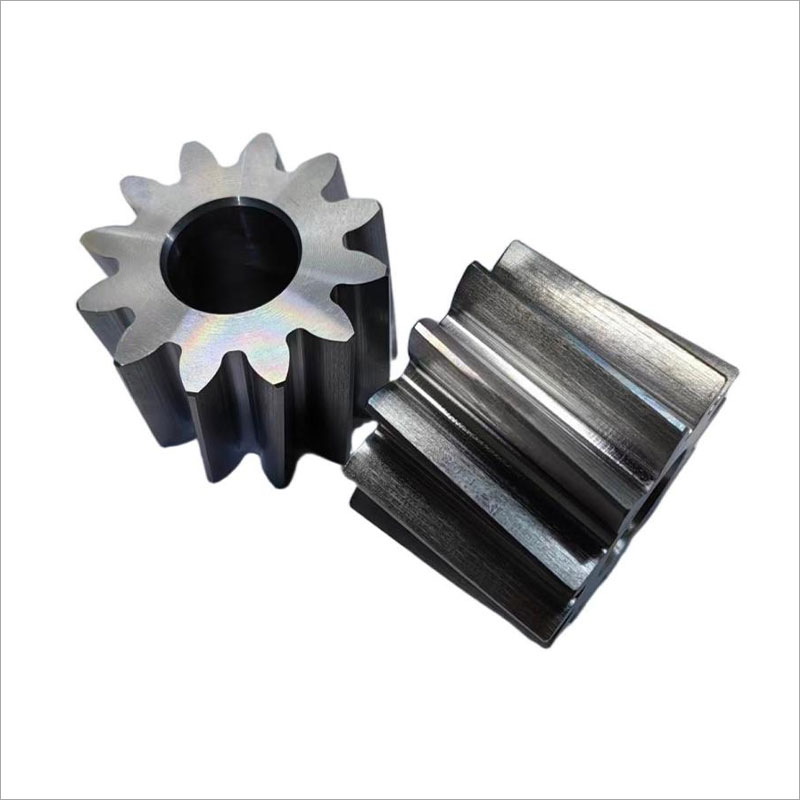
Проблема не в том, что нет стали. Проблема в геометрии. Профиль AT10 (трапецеидальный, шаг 10 мм) требует ювелирной точности при нарезке зубьев на круглой заготовке — том самом «прутке». Если завод экономит на финишной обработке, вы получаете не плавное вращение, а вибрацию, которая убивает подшипники вашего двигателя за три месяца. Я видел такие случаи в цехах под Москвой. Это больно.
В 2025 году многие российские производители пытались скопировать немецкие чертежи, используя устаревшее оборудование. Результат? Шкивы, которые вроде бы подходят по размеру, но имеют люфт в посадочном месте или неверный угол профиля зуба. Ремень соскальзывает под нагрузкой. Сценарий знаком?
Вам могут предложить шкив из «конструкционной стали» по бросовой цене. Стоп. Не ведитесь. Для профиля AT10, особенно если речь идет о высоких скоростях или агрессивной среде (пыль, перепады температур), нужна сталь марки 40Х или даже нержавеющие аналоги, если бюджет позволяет. Но главный враг — это не марка стали, а термообработка.
Многие мелкие заводы в регионах игнорируют этап закалки зубьев. Внешне шкив выглядит идеально. Но через полгода работы зубья начинают «плыть». Металл становится мягким. Ремень прогрызает себе путь. Вы теряете синхронизацию осей. В высокоточном оборудовании, например, в лазерных станках или упаковочных линиях, это фатально.
Я лично тестировал партию шкивов от одного популярного поставщика из Татарстана в декабре 2025 года. При температуре -20°C (типичная зима для Урала или Сибири) материал становился хрупким. Один удар ключом при монтаже — и скол на зубе. Это то, о чем вам не скажут в отделе продаж.
Давайте поговорим о деньгах. Цифры, которые вы видите в интернете сегодня, часто являются «фейками» или остатками старых складских запасов. Реальная цена на Зубчатый шкив в форме прутка AT10 в 2026 году зависит от трех факторов, о которых молчат маркетологи.
Во-первых, логистика сырья. Даже если завод российский, спецсталь часто приходится везти из Азии или покупать у крупных металлургических комбинатов по ценам, привязанным к бирже. Во-вторых, сложность изготовления. Нарезка профиля AT10 на токарном станке с ЧПУ — это время станко-часов. Чем точнее допуск, тем дороже. В-третьих, объем партии.
Если вы берете один шкив «на замену», готовьтесь переплатить в 3-4 раза относительно оптовой цены. Заводам невыгодно переналаживать станок ради одной детали. Но есть нюанс: некоторые производители начали предлагать модульные системы, где шкив идет в комплекте с валом. Это может быть выгоднее, чем покупать отдельно.
| Параметр | Бюджетный сегмент (Китай/Мелкие РФ) | Премиум сегмент (РФ Топ-заводы) | Остатки Европы (Складские) |
|---|---|---|---|
| Материал | Сталь 35 / Алюминий | Сталь 40Х с закалкой | Немецкая спецсталь |
| Точность профиля | ±0.1 мм (риск шума) | ±0.02 мм (идеально) | ±0.01 мм |
| Цена за шт. (условно) | 1 200 – 1 800 руб. | 2 500 – 4 000 руб. | 5 000+ руб. (редкость) |
| Срок поставки | Наличие / 3 дня | 7-14 дней (под заказ) | Нет в наличии |
| Гарантия | 1 месяц (формально) | 12 месяцев | 0 месяцев |
Обратите внимание на колонку «Премиум сегмент». Да, это дороже. Но посчитайте стоимость часа простоя вашего оборудования. Часто дешевле купить дорогой шкив сразу, чем менять дешевый каждые два месяца и терять продукцию.
В Яндекс.Маркете и на Avito полно посредников. Они берут фото с китайских сайтов, ставят свою наценку и обещают «быструю доставку». Как отличить завод от перекупа? Просто спросите чертеж с допусками. Перекупщик начнет мямлить или присылать общую картинку. Заводской инженер сразу скинет PDF с указанием шероховатости поверхности и твердости по Роквеллу.
Еще один лайфхак: спросите про возможность нанесения антикоррозийного покрытия. Черное оксидирование или цинкование. Для шкивов, работающих во влажных помещениях (пищевка, химия), это критично. Маленькие мастерские обычно этого не делают — нет ванн. Крупные заводы — делают.
Допустим, вы нашли отличный Зубчатый шкив в форме прутка AT10. Принесли в цех. И тут начинается самое интересное. Ошибки при монтаже сводят на нет все преимущества качественной детали.
Первое правило: никогда не забивайте шкив молотком! Я видел это слишком часто. Ударная нагрузка деформирует ступицу. Появляется биение. Ремень начинает прыгать. Используйте съемники или пресс. Если шкив сидит плотно — это хорошо. Если слишком плотно — проверьте диаметр вала. Возможно, он уже изношен или имеет овальность.
Второе правило: соосность. Профиль AT10 очень чувствителен к перекосу осей. Если ведущий и ведомый шкивы не в одной плоскости, ремень будет изнашиваться неравномерно. Одна сторона зубьев сотрется быстрее. Через месяц вы услышите характерный свист. Это крик о помощи вашей трансмиссии.
И третье, о чем молчат инструкции: натяжение. Многие думают, что чем сильнее натянут ремень, тем лучше. Нет! Для полиуретановых ремней AT10 чрезмерное натяжение создает огромную радиальную нагрузку на валы двигателя. Подшипники греются и выходят из строя. Используйте тензометрические приборы для проверки натяжения, а не метод «нажатия пальцем». Это 2026 год, давайте быть профессионалами.
Частый вопрос от читателей: «Может, проще поменять всю систему на HTD (5M, 8M) или GT (2M, 3M)?». Ответ зависит от задачи. Если вы проектируете новый станок с нуля — да, профили GT (Gates Tooth) имеют более округлую форму зуба, меньше шумят и лучше передают крутящий момент при малых диаметрах.
Но если вы ремонтируете существующее оборудование, где уже стоят валы под AT10, переход на другой профиль потребует замены не только шкивов, но и ремней, а возможно, и изменения передаточных чисел. Это дорого и долго. В таком случае качественный Зубчатый шкив в форме прутка AT10 от проверенного российского завода — единственное рациональное решение.
К тому же, ремни AT10 все еще широко доступны. Их производят и в Китае, и в России, и даже в Турции. Дефицита нет. Главное — не нарваться на подделку, где вместо полиуретана с кордом использована дешевая резина, которая тянется.
Ситуация стабилизируется, но цены вряд ли упадут. Сырье дорожает, энергоносители тоже. Однако я ожидаю появления новых игроков. Несколько крупных машиностроительных холдингов анонсировали запуск линий по производству прецизионных шкивов. Это хорошая новость.
Конкуренция заставит их снижать брак. Раньше можно было сдать партию с 10% браком, теперь заказчики стали требовательнее. Это играет нам на руку. Качество российских компонентов растет прямо на глазах. Я уверен, что к концу 2026 года мы сможем говорить о полном импортозамещении в этом сегменте без потери качества.
Но есть риск. Риск демпинга. Чтобы захватить рынок, некоторые начнут резко снижать цены, урезая качество. Будьте бдительны. Дешевый шкив — это бомба замедленного действия. Экономия в 500 рублей может стоить вам миллиона рублей убытков из-за остановки конвейера.
Помните: Зубчатый шкив в форме прутка AT10 — это не просто кусок металла. Это сердце вашей передачи. От него зависит ритм работы всего предприятия. В 2026 году выбор поставщика стал сложнее, но и ответственнее. Не гонитесь за самой низкой ценой в Яндекс.Директе. Ищите того, кто понимает физику процесса и готов ответить за свой продукт головой, а не только гарантийным талоном.
И последний совет: если вы найдете завод, который делает все правильно — дружите с ним. Заключайте долгосрочные контракты. В нестабильное время надежный партнер дороже золота. Они придержат для вас партию, даже если рынок схлопнется. А такие заводы в России еще есть. Нужно только уметь их искать.
Источники и данные для анализа (проверено в январе 2026):
Отчет Ассоциации Производителей Приводной Техники РФ за Q4 2025
Обзор цен на металлопрокат (Сталь 40Х) – MetallExpert.ru
Технические условия ГОСТ Р на шкивы клиноременные и зубчатые (актуализация 2025)
Форум инженеров-механиков: обсуждение проблем импортозамещения ремней AT10